 EN
 PT
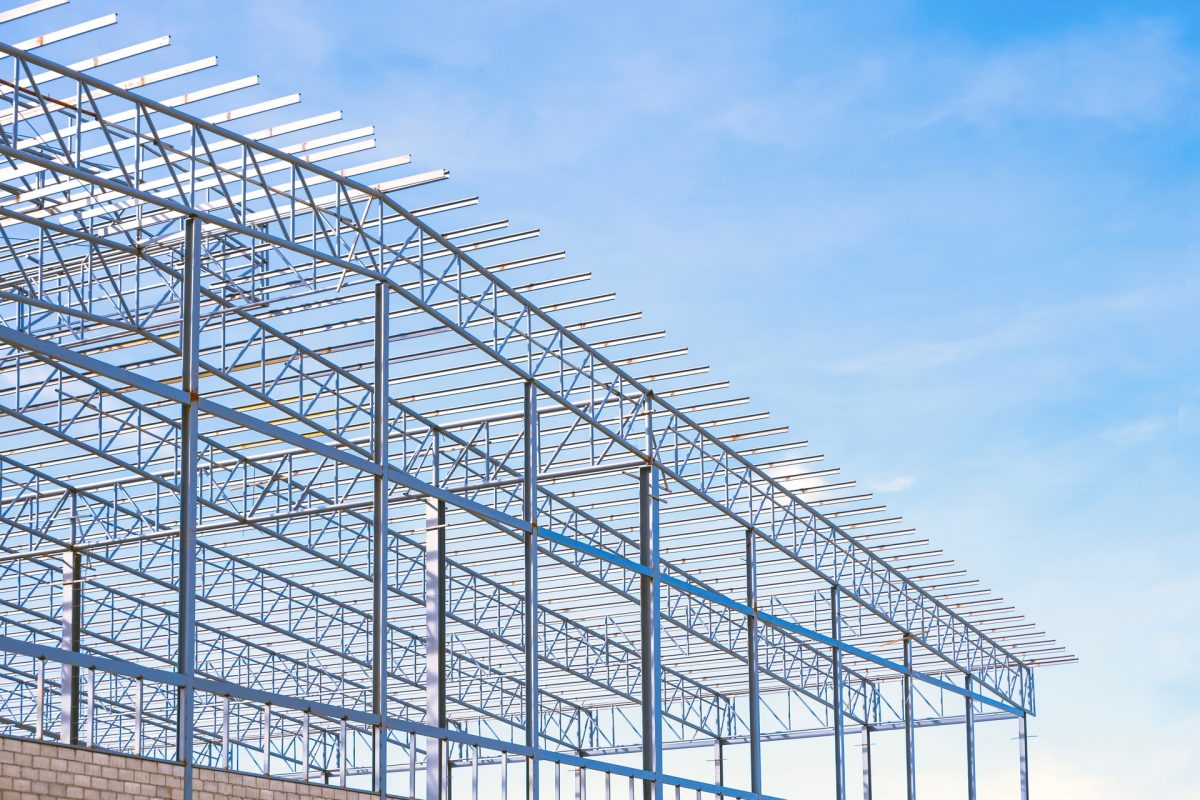
Utilizando aço de base de alta resistência G450-G550, este produto é especificamente projetado para atender aos requisitos de alta capacidade de carga e vãos longos dos sistemas de purlin e treliça. O revestimento de zinco Z120 - Z275, conforme as normas JIS G 3302/ASTM A653, protege efetivamente o núcleo de aço contra corrosão, garantindo durabilidade e longevidade para a estrutura de suporte de carga.
Chapa de aço revestida com zinco (Galvanizada) é aço em bobina com 2 camadas de zinco puro (99%), utilizando tecnologia contínua de imersão a quente, através do forno NOF, controlando as propriedades mecânicas que são adequadas para diferentes aplicações.
Especificação
- Aço galvanizado
- Purlin e treliças
- DESCRIÇÃO
| Especificação | Número do Documento Específico | GRAU DE AÇO | Zn% | Al% | Si% | Mg% | YS [N/mm2] [Min] |
TS [N/mm2] [Min] |
E [%] [Min] L0=50mm |
Aplicações Primárias |
|---|---|---|---|---|---|---|---|---|---|---|
| JIS | G 3302 | SGCC | 99% | – | – | – | ≥ 205 | ≥ 270 | ≥30 | AVAC, Eletrocalhas, Painéis elétricos, Terças, Coberturas. |
| JIS | G 3302 | SGCD1 | 99% | – | – | – | – | ≥ 270 | ≥32 | Estampagem (Repuxo). |
| JIS | G 3302 | SGCD2 | 99% | – | – | – | – | ≥ 270 | ≥34 | Estampagem profunda. |
| JIS | G 3302 | SGCD3 | 99% | – | – | – | – | ≥ 270 | ≥36 | Estampagem profunda. |
| JIS | G 3302 | SGCH | 99% | – | – | – | – | – | – | Rigidez superficial, não destinado a dobramento. |
| AS | AS 1397 | G1 | 99% | – | – | – | – | ≥250 | (Alto)¹ | Dobramento, conformação básica, carcaças de eletrodomésticos, dutos de AVAC. |
| AS | AS 1397 | G2 | 99% | – | – | – | – | ≥250 | ≥27 | Melhor formabilidade que G1 (ex: dutos com costura travada, prensagem). |
| AS | AS 1397 | G3 | 99% | – | – | – | – | ≥250 | (Muito Alto)¹ | Estampagem profunda, componentes complexos. |
| AS | AS 1397 | G250 | 99% | – | – | – | ≥250 | ≥320 | ≥22 | Componentes estruturais leves, coberturas, revestimentos (boa ductilidade). |
| AS | AS 1397 | G300 | 99% | – | – | – | ≥300 | ≥340 | ≥18 | Armação estrutural, estruturas de edifícios. |
| AS | AS 1397 | G350 | 99% | – | – | – | ≥350 | ≥420 | ≥14 | Terças, treliças, aplicações estruturais de resistência moderada. |
| AS | AS 1397 | G450 | 99% | – | – | – | ≥450 | ≥480 | ≥9 | Terças C/Z de alta resistência, edifícios pré-engenhados (PEB). |
| AS | AS 1397 | G500 | 99% | – | – | – | ≥500 | ≥520 | ≥7 | Terças de alta resistência, Steel Decking (Laje de aço). |
| AS | AS 1397 | G550 | 99% | – | – | – | ≥550 | ≥550 | ≥2 | Resistência máxima: Steel Decking, terças de grande vão (requer rigidez, não formabilidade). |
| ASTM | ASTM A653/ A653M | CS | 99% | – | – | – | 205 – 380 | 310 – 450 | ≥24 | Mais comum: Dutos de AVAC, dobras simples, carcaças. |
| ASTM | ASTM A653/ A653M | FS | 99% | – | – | – | 170 – 310 | 275 – 410 | ≥30 | Melhor conformação que CS, peças de repuxo raso. |
| ASTM | ASTM A653/ A653M | DDS | 99% | – | – | – | 140 – 240 | 275 – 380 | ≥36 | Peças de repuxo complexo, prensagens. |
| ASTM | ASTM A653/ A653M | EDDS | 99% | – | – | – | 105 – 170 | 260 – 340 | ≥42 | Requisitos de estampagem mais severos (ex: peças automotivas). |
| ASTM | ASTM A653/ A653M | SS Grade 33 | 99% | – | – | – | 33 ksi (230 MPa) | 45 ksi (310 MPa) | ≥20 | Aplicações estruturais leves, coberturas. |
| ASTM | ASTM A653/ A653M | SS Grade 37 | 99% | – | – | – | 37 ksi (255 MPa) | 52 ksi (360 MPa) | ≥18 | Terças, armações (similar ao G350/SGC340). |
| ASTM | ASTM A653/ A653M | SS Grade 40 | 99% | – | – | – | 40 ksi (275 MPa) | 55 ksi (380 MPa) | ≥16 | Terças, armações para PEB. |
| ASTM | ASTM A653/ A653M | SS Grade 50 | 99% | – | – | – | 50 ksi (345 MPa) | 65 ksi (450 MPa) | ≥12 | Terças de alta resistência, membros estruturais. |
| ASTM | ASTM A653/ A653M | SS Grade 60 | 99% | – | – | – | 60 ksi (415 MPa) | 70 ksi (480 MPa) | ≥10 | Armações para PEB de alta resistência, terças. |
| ASTM | ASTM A653/ A653M | SS Grade 70 | 99% | – | – | – | 70 ksi (485 MPa) | 75 ksi (520 MPa) | ≥8 | Steel Decking, componentes estruturais de alta resistência. |
| ASTM | ASTM A653/ A653M | SS Grade 80 | 99% | – | – | – | 80 ksi (550 MPa) | 82 ksi (570 MPa) | ≥3 | Resistência máxima: Steel Decking (similar ao G550/SGC570). |
| AS | AS 10346 | DX51D | 99% | – | – | – | (Ref. ≥240) | 270 – 500 | ≥22 | Mais comum: Dutos de AVAC, conformação por travamento (lock-forming), carcaças, eletrocalhas. |
| AS | AS 10346 | DX52D | 99% | – | – | – | 170 – 300 | 270 – 420 | ≥26 | Conformação, estampagem rasa. |
| AS | AS 10346 | DX53D | 99% | – | – | – | 150 – 260 | 270 – 380 | ≥30 | Peças de estampagem profunda moderada. |
| AS | AS 10346 | DX54D | 99% | – | – | – | 120 – 220 | 260 – 350 | ≥36 | Componentes complexos de estampagem profunda. |
| AS | AS 10346 | DX56D | 99% | – | – | – | 120 – 180 | 260 – 320 | ≥40 | Requisitos de estampagem mais severos. |
| AS | AS 10346 | S220GD | 99% | – | – | – | ≥220 | ≥300 | ≥20 | Componentes estruturais leves, divisórias. |
| AS | AS 10346 | S250GD | 99% | – | – | – | ≥250 | ≥330 | ≥19 | Membros estruturais, estruturas de edifícios. |
| AS | AS 10346 | S280GD | 99% | – | – | – | ≥280 | ≥360 | ≥18 | Terças, treliças. |
| AS | AS 10346 | S320GD | 99% | – | – | – | ≥320 | ≥390 | ≥17 | Terças de suporte de carga, estruturas PEB. |
| AS | AS 10346 | S350GD | 99% | – | – | – | ≥350 | ≥420 | ≥16 | Terças de alta resistência, estruturas de carga pesada. |
| AS | AS 10346 | S550GD | 99% | – | – | – | ≥550 | ≥560 | ≥1.5 | Resistência máxima: Steel Decking, terças de grande vão (requer rigidez). |


