 EN
 PT


Linha Direta: (877) 289-6429
Horário de Funcionamento:
Segunda a Sábado, das 06:00 às 19:00; Fechado aos Domingos
Site: https://mrmsteel.ai/
Galvanização a Fogo: 5 Benefícios Comprovados e o Guia Definitivo do Processo
A galvanização a fogo é produzida imergindo o aço em zinco fundido, formando um revestimento protetor de zinco. Este revestimento atua como uma barreira, protegendo o aço contra ferrugem e corrosão. Neste artigo, explicaremos o conceito, como funciona o processo de galvanização a fogo, exploraremos seus principais benefícios, normas técnicas e examinaremos as aplicações comuns em diversas indústrias.
O que é galvanização por imersão a quente?
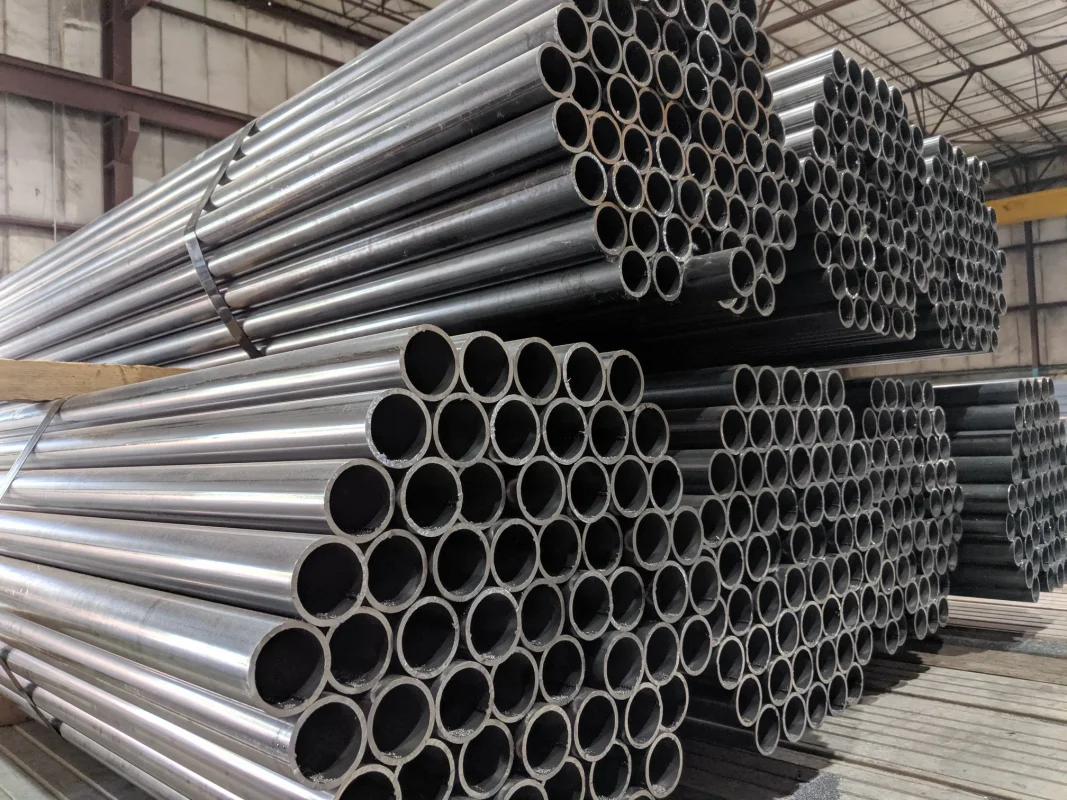
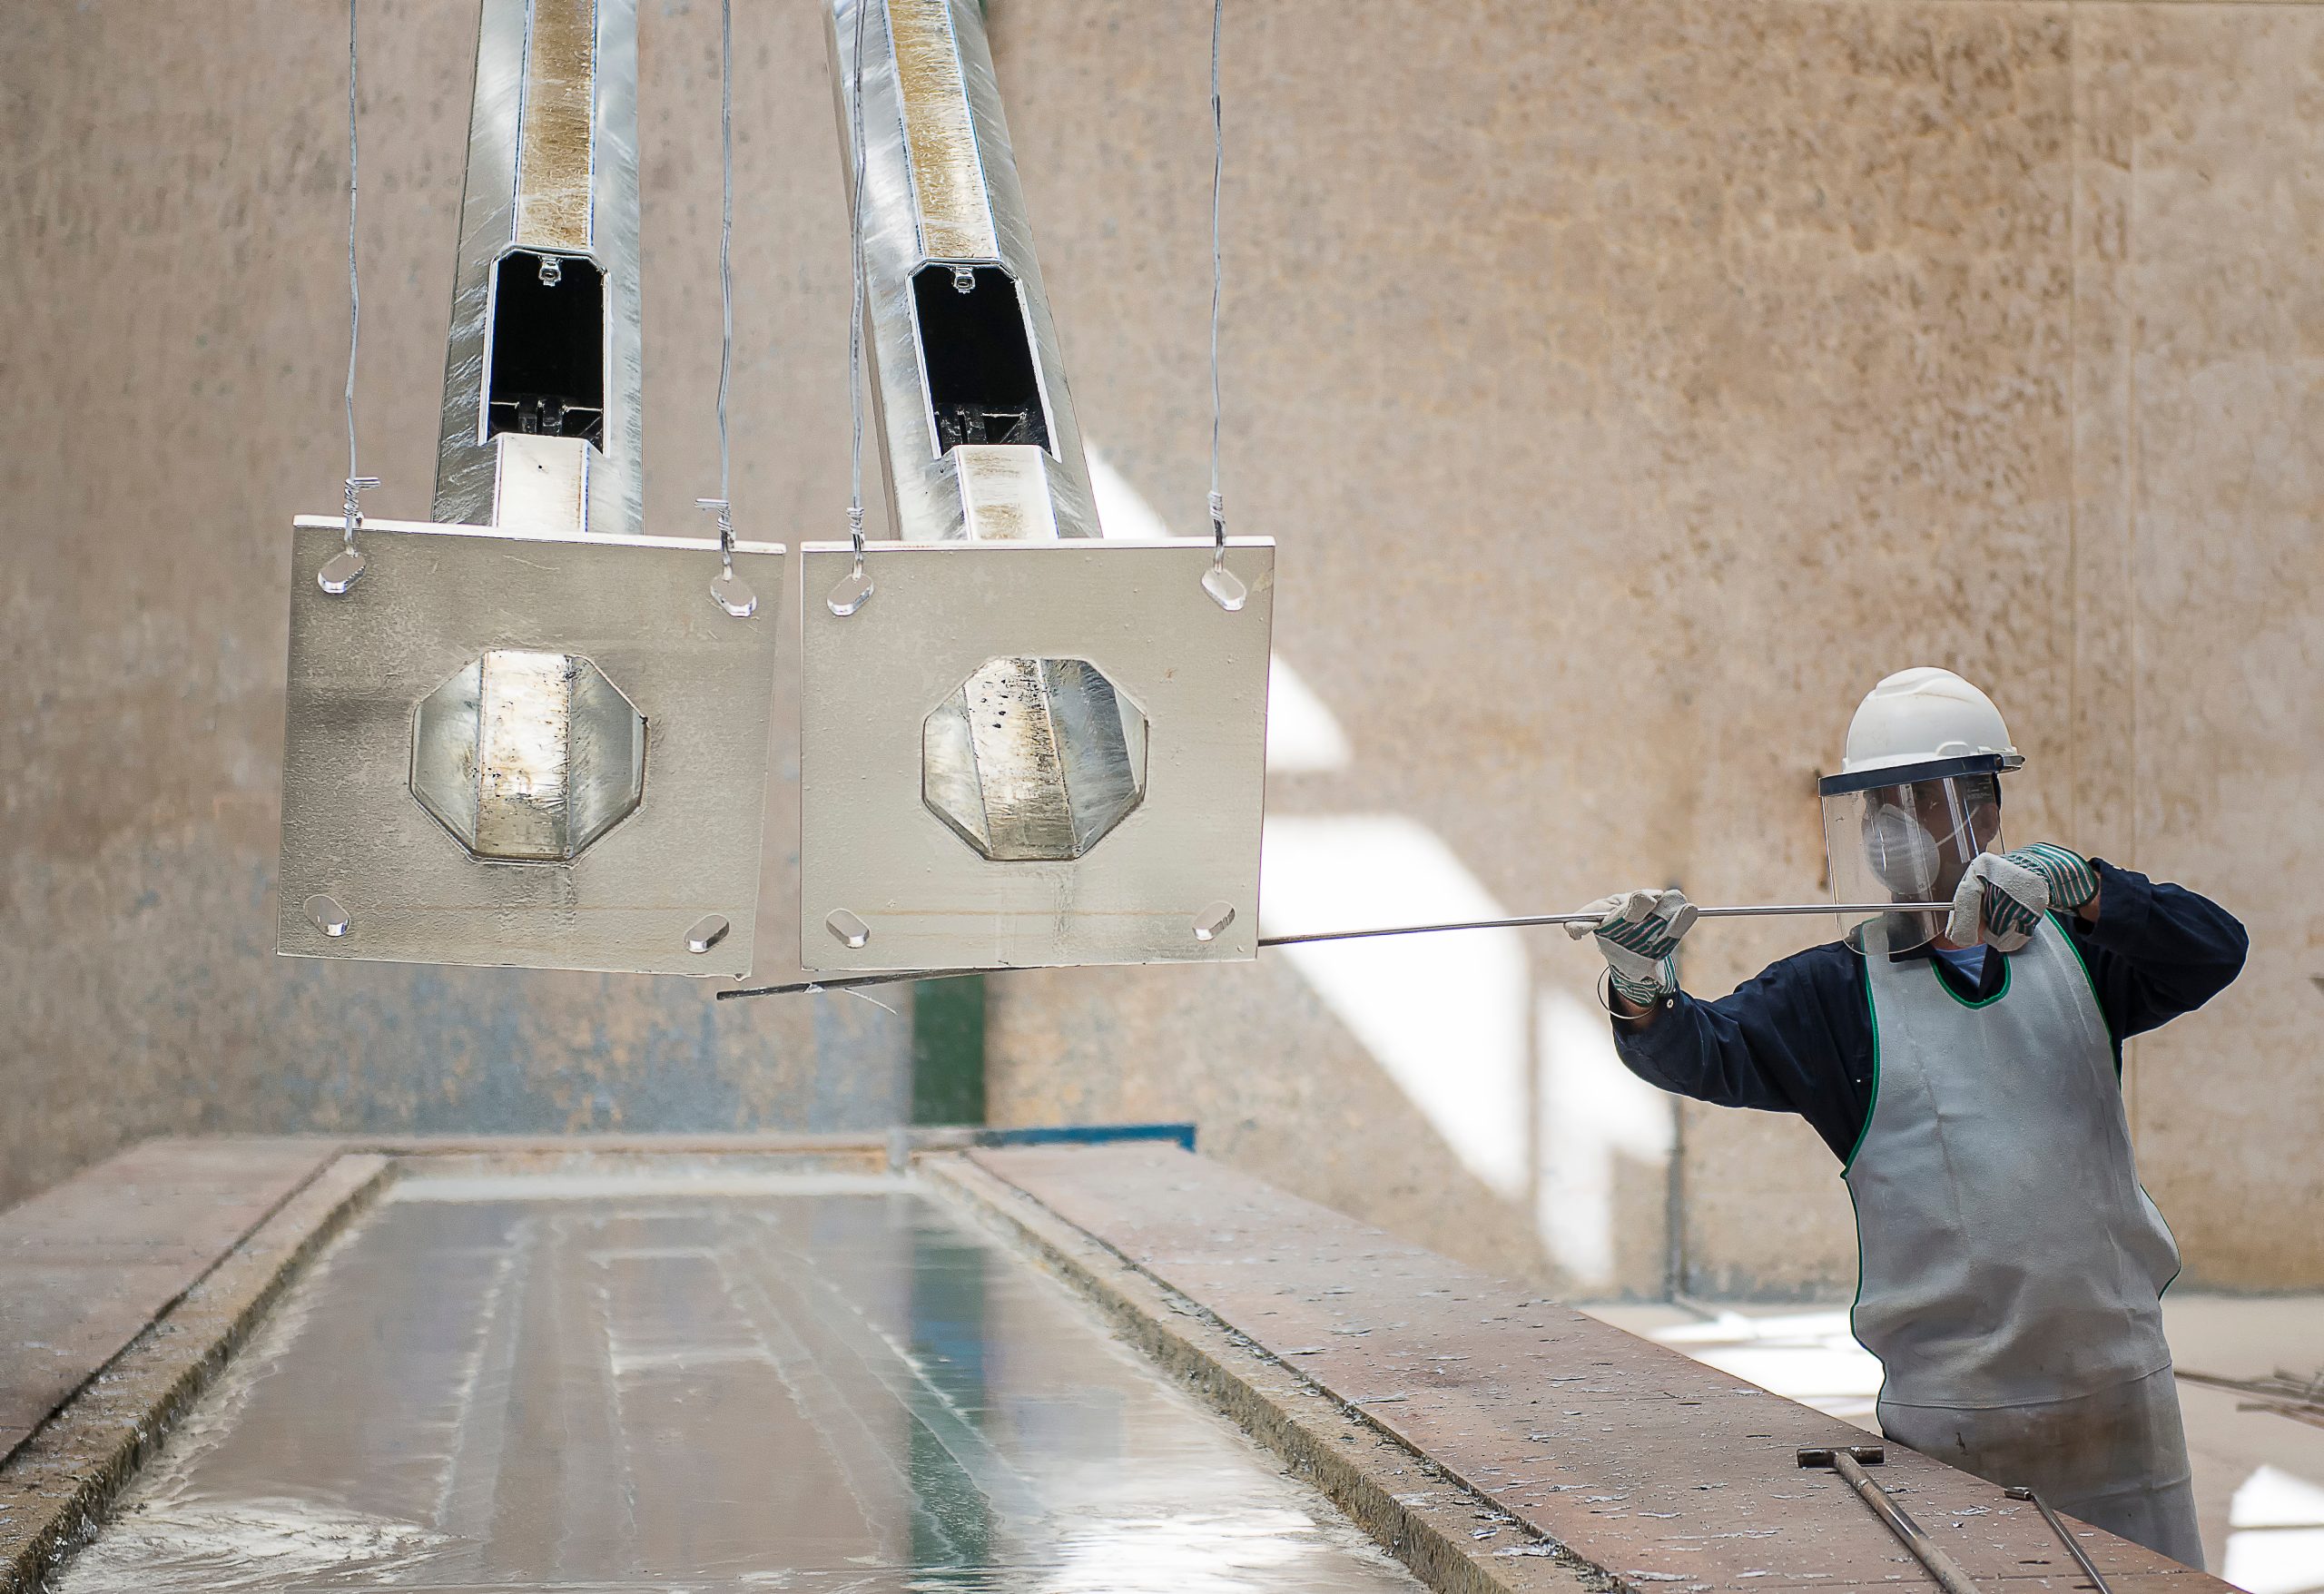
A galvanização por imersão a quente consiste em revestir o aço com zinco por meio da imersão do aço em zinco fundido. O processo começa com a limpeza completa do aço para remover quaisquer contaminantes, seguida pela imersão no zinco fundido. Isso cria uma camada protetora durável que protege o aço contra a corrosão. Utilizado desde cercas externas até vigas estruturais, o aço galvanizado por imersão a quente é projetado para longa durabilidade.
Processo padrão de galvanização por imersão a quente
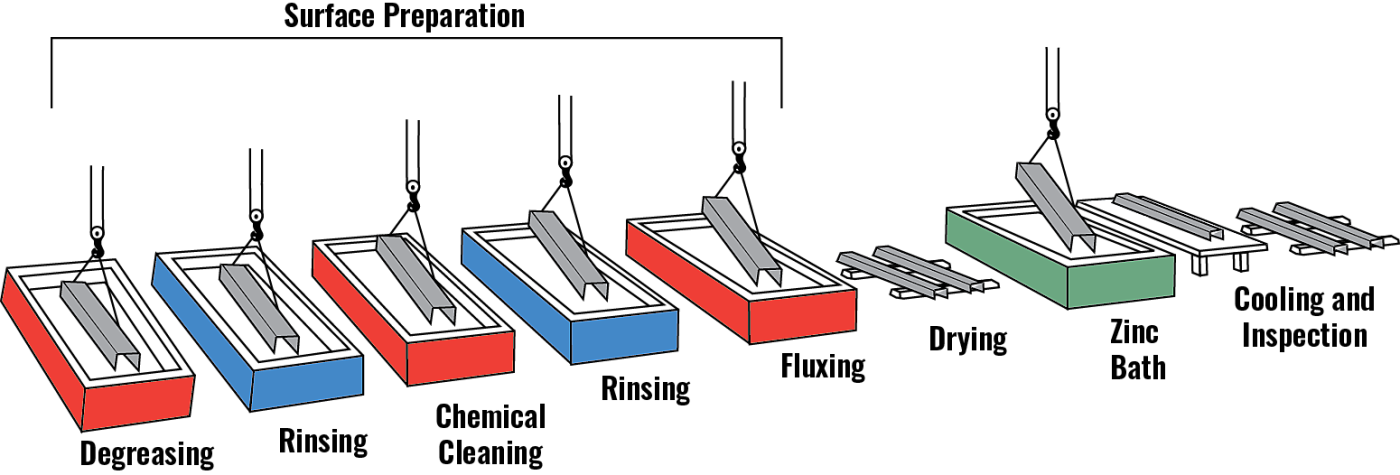
Para criar uma camada protetora durável, o processo padrão de galvanização por imersão a quente deve seguir rigorosamente as etapas tecnológicas, que podem ser resumidas em três fases principais: tratamento de superfície, imersão no zinco e acabamento. Entre elas, o tratamento de superfície é considerado o mais importante, responsável por cerca de 80% da aderência e da qualidade final do revestimento.
Compreender claramente essas etapas ajuda a supervisionar e avaliar de forma mais eficaz a qualidade do produto fornecido.
O processo padrão de galvanização a fogo deve seguir rigorosamente as etapas tecnológicas, que podem ser resumidas em três estágios principais: preparação de superfície, imersão em zinco e acabamento.
Fase 1: Tratamento de superfície – A base que determina a qualidade
Esta é a etapa preparatória; qualquer falha aqui fará com que o revestimento não adira, causando descascamento e falhas.
Etapa 1: Desengraxe: Os produtos de aço são imersos em tanques contendo soluções alcalinas ou ácidos leves para remover completamente óleos, graxas, poeira e contaminantes orgânicos aderidos à superfície durante o processamento.
Etapa 2: Decapagem: Em seguida, o produto é imerso em tanques contendo solução ácida (geralmente ácido clorídrico – HCl) para remover totalmente ferrugem e carepas de óxido. Esse processo cria uma superfície de aço quimicamente “pura”, pronta para reagir com o zinco.
Etapa 3: Fluxagem: Após o enxágue para remover o ácido, o produto é imerso em uma solução de fluxo (normalmente cloreto de amônio e zinco). Essa camada de fluxo tem duas funções extremamente importantes: remover óxidos residuais e criar uma película fina que impede a reoxidação da superfície do aço antes da imersão no banho de zinco. Ela atua como um “agente de ligação química”, garantindo que o zinco fundido possa molhar e reagir completamente com a superfície do aço.
Fase 2: Imersão no zinco – Formação da “armadura” protetora
Esta é a etapa mais importante de todo o processo, onde ocorre a reação metalúrgica que forma a camada protetora.
Etapa 4: Galvanização: O produto de aço, já limpo e com fluxo aplicado, é totalmente imerso no tanque contendo zinco fundido a uma temperatura de 445–465°C. Em poucos minutos, o ferro na superfície do aço reage com o zinco líquido, formando uma série de camadas de liga zinco-ferro duráveis.
Fase 3: Acabamento e inspeção
Etapa 5: Resfriamento e inspeção: Após ser retirado do banho de zinco, o produto passa por tratamento para remover o excesso de zinco e, em seguida, é resfriado ao ar ou por imersão em água (passivação). Por fim, o produto é cuidadosamente inspecionado quanto à espessura do revestimento, aderência e aparência superficial para garantir que atenda aos padrões de qualidade antes da entrega.
Graças ao cumprimento rigoroso desse processo em cinco etapas, o produto final apresenta excelente durabilidade e vida útil, proporcionando total confiança na qualidade da obra..
Galvanização (banho de zinco)
O aço preparado e com fluxo aplicado é imerso em um banho de zinco fundido aquecido a aproximadamente 450°C (842°F). É nesse ponto que ocorre a galvanização por imersão a quente, pois o aço forma uma ligação forte com o zinco, criando um revestimento protetor.
Resfriamento
Após o revestimento, o aço é retirado do banho de zinco e deixado para resfriar. Essa etapa solidifica a camada de zinco, garantindo dureza e durabilidade para uso prolongado.
Inspeção
São verificadas a espessura e a cobertura do revestimento. Isso assegura que o aço galvanizado atenda aos padrões de qualidade e forneça proteção anticorrosiva eficaz.
Princípio de funcionamento da galvanização por imersão a quente
A durabilidade superior da galvanização por imersão a quente não resulta de um simples revestimento, como a pintura, mas de um complexo processo de reação metalúrgica entre ferro e zinco. Quando o aço é imerso no banho de zinco fundido (cerca de 445–465°C), forma-se uma estrutura de múltiplas camadas que se integra profundamente à superfície do aço base. Essa estrutura inclui camadas internas extremamente duras de liga zinco-ferro e uma camada externa dúctil de zinco puro, formando uma “armadura” protetora inseparável.
Diferentemente da pintura, que adere apenas mecanicamente, a galvanização por imersão a quente cria uma ligação permanente, onde os átomos de ferro e zinco se difundem entre si. Esse processo garante que o revestimento nunca descasque ou forme bolhas, como ocorre com métodos convencionais de revestimento superficial.
Reação metalúrgica: quando o aço encontra o zinco fundido
Quando o produto de aço limpo é imerso no banho de zinco líquido, ocorre quase instantaneamente uma série de reações químicas. O ferro (Fe) na superfície do aço começa a se dissolver no zinco (Zn) fundido, enquanto os átomos de zinco se difundem na superfície do aço. Essa interação cria uma zona de transição, formando camadas distintas de liga zinco-ferro com diferentes proporções e propriedades.
Todo esse processo ocorre em poucos minutos, mas o resultado é uma camada protetora metalurgicamente ligada, tornando-se parte integrante do próprio produto de aço.
Estrutura das quatro camadas protetoras
O diferencial essencial da galvanização por imersão a quente está em sua estrutura em camadas única, comparável a um corte geológico, onde cada camada desempenha um papel específico na proteção do aço base.
A seguir está a estrutura típica de dentro para fora, conforme confirmado pela norma ASTM A123:
Camada Gamma (Γ): Camada mais interna, em contato direto com o aço base. Muito fina, frágil e extremamente dura, contendo cerca de 25% de ferro. Forma a ligação fundamental mais resistente.
Camada Delta (δ): Mais espessa que a camada Gamma, muito dura e resistente, contendo cerca de 10% de ferro. Estudos metalúrgicos indicam que essa camada pode ser mais dura que o próprio aço base, desempenhando papel principal na resistência à abrasão e impacto.
Camada Zeta (ζ): Geralmente a camada de liga mais espessa, com dureza inferior à Delta e cerca de 6% de ferro. Apresenta maior flexibilidade, ajudando a absorver impactos e prevenir fissuras.
Camada Eta (η): Camada externa composta por zinco quase puro (>98% Zn). Relativamente macia e dúctil, atua como a primeira camada “sacrificial”, sendo a principal responsável pela proteção eletroquímica (proteção catódica) quando o revestimento é riscado.
Por que essa estrutura multicamadas é importante?
A combinação dessas quatro camadas cria um sistema de proteção completo que nenhum tipo de pintura consegue igualar:
Resistência a impacto e abrasão: As camadas internas Gamma e Delta, extremamente duras, formam uma barreira contra danos físicos, protegendo o aço base durante transporte, instalação e uso.
Proteção anticorrosiva dupla: A camada externa Eta atua como barreira física e fornece proteção eletroquímica. Se o revestimento for riscado, o zinco se corrói preferencialmente para proteger o aço exposto.
Aderência incomparável: Como essas camadas são formadas por difusão metalúrgica, não podem se separar da superfície do aço. A aderência do revestimento galvanizado por imersão a quente é medida em milhares de psi, superando amplamente qualquer pintura industrial.
Onde estão as diferenças entre a galvanização por imersão a quente e a galvanização eletrolítica (galvanização a frio)?
Estes são dois métodos completamente diferentes em termos de natureza e finalidade de uso. A galvanização por imersão a quente prioriza a máxima proteção anticorrosiva, enquanto a galvanização eletrolítica (comumente chamada de galvanização a frio ou zincagem) prioriza a estética da superfície.
A seguir está uma tabela comparativa para facilitar a distinção:
| Critério | Galvanização por Imersão a Quente | Galvanização Eletrolítica (Galvanização a Frio) |
| Natureza da ligação | Ligação metalúrgica (zinco e ferro se fundem em uma única estrutura) | Ligação mecânica (camada de zinco aderida externamente) |
| Espessura do revestimento | Muito espessa (geralmente de 50 – 100 µm) | Muito fina (geralmente de 5 – 25 µm) |
| Resistência ao impacto | Muito alta, excelente resistência a impacto e abrasão | Baixa, fácil de riscar e descascar |
| Aparência estética | Cinza fosco, pode não ser uniforme | Brilhante, lisa, coloração uniforme |
| Aplicações principais | Estruturas de aço externas, ambientes severos | Componentes internos, peças mecânicas, aplicações estéticas |
| Custo | Mais alto | Mais baixo |
Em resumo, se você precisa de proteção durável por décadas para estruturas externas, a galvanização por imersão a quente é uma escolha insubstituível. Se você precisa de uma superfície brilhante para componentes com baixa exposição à corrosão, a galvanização eletrolítica é a solução adequada.
Limitações da galvanização por imersão a quente
Aparência da superfície
Durante o processo de resfriamento, o aço galvanizado por imersão a quente forma um padrão característico conhecido como cristalização do zinco. Essa camada pode resultar em uma superfície irregular ou ondulada, o que pode não ser ideal para projetos que exigem acabamento liso ou alto apelo estético.
Possibilidade de empenamento ou deformação
As altas temperaturas envolvidas na galvanização por imersão a quente podem causar empenamento ou deformação do aço, especialmente em estruturas mais finas ou complexas. Isso pode afetar a estabilidade dimensional de determinados componentes, sobretudo aqueles com espessuras não uniformes.
Menor precisão na espessura do revestimento
Na galvanização por imersão a quente, controlar com exatidão a espessura da camada de zinco pode ser desafiador, pois o aço é imerso em zinco fundido. Outros métodos, como a galvanização eletrolítica, oferecem controle mais preciso da espessura.
Maior tempo de produção
Para produtos pequenos e em pequena quantidade: o tempo médio de galvanização varia de 1 a 3 horas (incluindo limpeza, desengraxe, imersão no zinco e resfriamento).
Para grandes lotes ou estruturas de aço pesado: o processo pode durar de 6 a 12 horas, devido ao tempo adicional necessário para preparação da superfície, secagem e inspeção da qualidade do revestimento.
Aplicações do aço galvanizado por imersão a quente
Construção e infraestrutura
Este é o campo de aplicação mais comum da galvanização por imersão a quente, onde a vida útil e a segurança das estruturas são prioridades máximas. O revestimento de zinco protege a espinha dorsal de edifícios e obras públicas contra a corrosão.
Estruturas metálicas de fábricas e edifícios pré-fabricados: todo o conjunto estrutural, incluindo purlins, treliças e colunas de aço, é galvanizado para garantir resistência por décadas, especialmente em ambientes industriais com produtos químicos ou alta umidade.
Andaimes de construção: andaimes galvanizados têm vida útil muito maior do que andaimes pintados, resistem a impactos e condições climáticas severas, garantindo segurança no trabalho e redução de custos de substituição.
Leitos e bandejas de cabos elétricos: sistemas de suporte de cabos em edifícios e fábricas são galvanizados para evitar ferrugem, reduzindo riscos de curto-circuito e danos ao sistema elétrico.
Pisos grating (grades metálicas): pisos elevados, plataformas industriais e áreas de drenagem são galvanizados para suportar cargas pesadas e corrosão contínua.
Transporte
Segurança e durabilidade são requisitos essenciais da infraestrutura de transporte. A galvanização por imersão a quente desempenha papel fundamental na proteção de estruturas de aço contra corrosão causada por emissões veiculares, sais descongelantes (em países de clima frio) e condições climáticas adversas.
Defensas metálicas onduladas (guardrails): instaladas ao longo de rodovias e vias expressas, são galvanizadas para garantir resistência estrutural e segurança veicular em caso de colisão.
Guarda-corpos de pontes: sistemas completos de guarda-corpos, vigas e estruturas associadas são galvanizados para resistir à alta umidade e outros agentes corrosivos.
Placas de trânsito e postes de sinalização: postes e suportes metálicos são galvanizados para manter clareza visual e estabilidade estrutural por muitos anos.
Agricultura e aquicultura
Ambientes agrícolas e aquícolas apresentam alto potencial corrosivo devido à umidade, produtos químicos, fertilizantes e resíduos orgânicos.
Estruturas de estufas e casas de cultivo: ajudam a suportar alta umidade e produtos químicos agrícolas, prolongando a vida útil das instalações.
Sistemas de criação animal: estruturas, gaiolas e pisos para pecuária e avicultura são galvanizados para facilitar a limpeza e resistir à corrosão causada por dejetos.
Gaiolas e estruturas de aquicultura: estruturas metálicas em rios, lagos e ambientes marinhos são galvanizadas para resistir à corrosão da água salgada e salobra.
Energia e telecomunicações
Para os setores de energia e telecomunicações, a confiabilidade da infraestrutura é vital. A manutenção de estruturas elevadas ou em locais remotos é extremamente cara e perigosa, tornando a galvanização por imersão a quente praticamente obrigatória.
Postes de energia e iluminação pública: a maioria dos postes metálicos e postes de iluminação de alta tensão é galvanizada para operar por 30–50 anos sem necessidade de manutenção.
Subestações e estruturas de suporte de linhas: suportes, travessas e estruturas metálicas são totalmente protegidos para garantir a estabilidade da rede elétrica nacional.
Torres de telecomunicações (BTS): frequentemente instaladas em topos de edifícios ou colinas, essas torres sofrem exposição direta a sol, chuva e ventos fortes; a galvanização é a única solução que garante durabilidade.
Energias renováveis: estruturas de suporte para painéis solares e componentes de torres eólicas também são galvanizados para resistir a ambientes severos e assegurar ciclos de vida de projetos de 20–25 anos.
Normas de qualidade para galvanização por imersão a quente
Para avaliar a qualidade do produto, é necessário basear-se em normas de galvanização por imersão a quente reconhecidas globalmente. Elas são o único critério objetivo para garantir que o revestimento protegerá a estrutura por décadas. Um produto conforme não deve apenas apresentar boa aparência, mas também atender a três critérios essenciais: espessura mínima do revestimento, aderência absoluta e ausência de defeitos graves de superfície.
Normas do Vietnã (TCVN)
TCVN 5811:2012: Norma para zinco aplicado em produtos de aço, incluindo requisitos técnicos, métodos de ensaio e avaliação da qualidade do revestimento.
TCVN 6154:1996: Norma para perfis de aço galvanizados, especificando parâmetros e requisitos técnicos.
Normas Internacionais (ISO)
ISO 1461: Define métodos de ensaio e requisitos para revestimentos galvanizados por imersão a quente em aço, garantindo espessura e durabilidade.
ISO 14713: Fornece diretrizes para uso e manutenção de produtos de aço galvanizado por imersão a quente, assegurando proteção anticorrosiva eficaz.
Normas Europeias (EN)
EN 10025: Especifica tipos de aços estruturais adequados para galvanização.
EN ISO 1461: Equivalente europeu da ISO 1461 para revestimentos galvanizados por imersão a quente.
Normas dos Estados Unidos (ASTM)
ASTM A123/A123M: Define requisitos técnicos para galvanização por imersão a quente de produtos de aço, incluindo espessura do revestimento e métodos de inspeção.
ASTM A153/A153M: Norma para galvanização de pequenos produtos e acessórios de aço, com requisitos específicos de espessura e propriedades.
Normas Japonesas (JIS)
JIS H 8641: Norma para galvanização por imersão a quente e requisitos do revestimento de zinco em aço e outros metais.
Normas Coreanas (KS)
KS D 951: Norma relacionada à galvanização por imersão a quente de produtos de aço e requisitos de qualidade do revestimento.
MRM STEEL – Fornecendo soluções sustentáveis em aço galvanizado por imersão a quente
Para aço galvanizado por imersão a quente de alta qualidade, a MRM Steel fornece produtos superiores com resistência anticorrosiva de longo prazo, provenientes de fornecedores globais. Seja para vigas estruturais, cercas, tubos ou equipamentos agrícolas, nosso aço galvanizado por imersão a quente é fabricado para suportar ambientes severos e prevenir a oxidação. Entre em contato com a MRM Steel para consultoria detalhada pelo telefone: (877) 289-6429.